超声波焊接技术在磷铜与紫铜连接中的应用与设备选型
随着现代工业对铜及铜合金连接件需求的日益增长,磷铜与紫铜因其优异的导电、导热和耐腐蚀性能,被广泛应用于电子、电力、制冷及新能源等领域。这两种材料在传统熔焊中易出现氧化、气孔、热裂纹及热影响区大等问题,尤其对于精密微细接头,熔焊方法往往难以满足工艺要求。超声波金属焊接作为一种固相连接技术,凭借其低温、高效、无飞溅、无需填充材料等优势,为磷铜与紫铜的连接提供了理想的解决方案。本文围绕磷铜与紫铜超声波金属焊机的原理、设备特性及应用展开探讨。
一、超声波金属焊接原理与磷铜/紫铜的焊接适应性
超声波金属焊接利用高频机械振动(通常为20kHz~40kHz)在静压力作用下,使待焊金属表面相互摩擦、塑性变形并发生原子间扩散,从而形成冶金结合。焊接过程中,工件温度远低于母材熔点,避免了熔焊带来的氧化、偏析和脆性相生成。
磷铜(如C5191、C5210)含有0.03%~0.35%的磷,具有高弹性、耐磨和抗疲劳特性,常用于弹簧触点、开关和连接器;紫铜(T2、T3)则因高导电导热性而用于线缆、母排和散热组件。两种材料虽同属铜合金,但磷铜的硬度与再结晶温度略高,因此在超声波焊接时,需优化振动振幅、焊接压力与时间参数,以确保界面充分塑性流动而不产生过度硬化或裂纹。超声波焊机通过精确控制能量输入,可显著降低焊接应力,实现磷铜与紫铜的高质量连接。
二、磷铜与紫铜超声波金属焊机的关键特性
- 高频振动系统:采用高性能换能器与变幅杆,输出稳定纵向振动,频率通常为20kHz,振幅可调范围10~50μm,以适应不同厚度与硬度的磷铜/紫铜工件。
- 精密压力与位移控制:伺服或气动加压系统可实现压力闭环调节,配合位移传感器监控焊接深度,确保焊点一致性,避免紫铜过软导致的塌陷或磷铜过硬导致的焊接不牢。
- 智能焊接电源:具备能量、时间、功率多模式控制,并存储多组工艺参数,方便针对不同规格的磷铜片、紫铜排及线束进行快速切换。
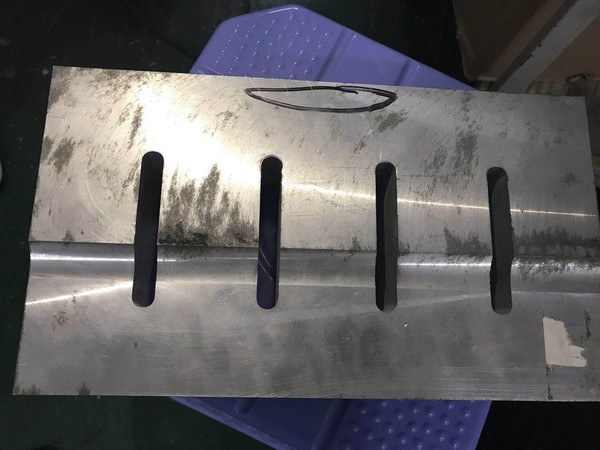
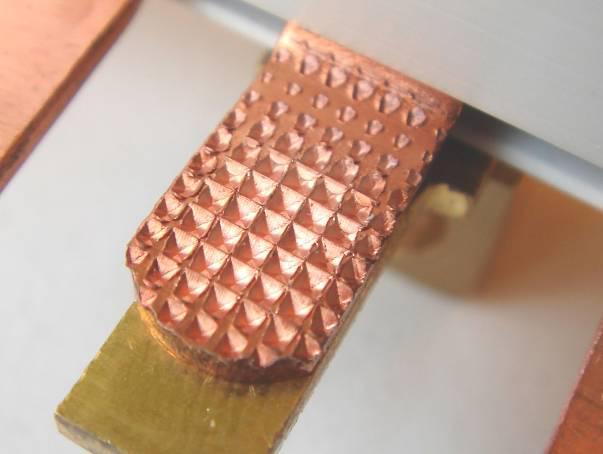
- 专用焊头设计:针对磷铜与紫铜的高导热性,焊头常采用耐磨合金钢或硬质合金,表面处理优化以抑制粘铜现象,延长工具寿命。焊头齿形根据线径、片材厚度定制,保证能量集中与均匀分布。
- 过程监控与质量追溯:集成压力、位移、能量曲线实时监测,可判别虚焊、过焊及表面损伤,满足汽车电子、动力电池等行业的严苛品质要求。
三、典型应用场景与焊接优势
磷铜与紫铜超声波焊接广泛应用于:
- 动力电池极耳与汇流排:多层铜箔与磷铜端子焊接,要求低电阻、高剥离强度,超声波焊无需助焊剂,避免电池腐蚀。
- 继电器与接触器触点:磷铜弹簧片与紫铜编织线焊接,焊点无热损伤,保持弹性。
- 高频线缆与屏蔽层:紫铜编织线与磷铜端子连接,超声波焊降低接触电阻,提高信号传输稳定性。
- 电机引出线与端子:磷铜端子与漆包铜线直接焊接,无需预先脱漆,简化工艺。
相较于传统电阻焊或激光焊,超声波焊接的明显优势在于:焊接温度低(通常低于母材熔点的30%~50%),无氧化夹杂;可焊接异种铜合金而无需考虑冶金相容性;能量消耗低、无烟尘,符合绿色制造趋势;易于实现自动化集成,提升生产效率。
四、设备选型与工艺优化建议
选择超声波金属焊机时需考虑:焊接面积(最大焊接截面)、工件厚度范围、焊接强度要求及生产节拍。对于磷铜与紫铜的中小截面焊接(0.5~30mm²),通常选用20kHz、3kW~5kW机型;更大截面如母排焊接需采用15kHz、8kW以上重型设备。
工艺优化应遵循“先试焊、后固化”原则,重点调节:焊接压力(保证紧密接触)、振幅(提供足够摩擦功)、焊接时间/能量(控制塑性变形量)。建议进行剪切力与剥离力测试,并根据接头电阻评估电气性能。保持焊头清洁与冷却,避免铜屑堆积影响振动传递。
五、结论
磷铜与紫铜的超声波金属焊接技术以其低温、高效、环保的独特优势,正逐步替代传统熔焊与电阻焊,成为精密铜连接的首选方案。通过合理选型焊机并优化工艺参数,可有效解决磷铜硬度高、紫铜导热快带来的焊接难题,获得高可靠性的焊接接头,满足电子、新能源及电力行业对连接质量日益严格的要求。随着智能控制与自动化技术的发展,超声波磷铜/紫铜焊接设备将进一步向高精度、高速度和自适应方向演进。
如若转载,请注明出处:http://www.boyaodianqi.com/product/53.html
更新时间:2026-10-15 15:42:37